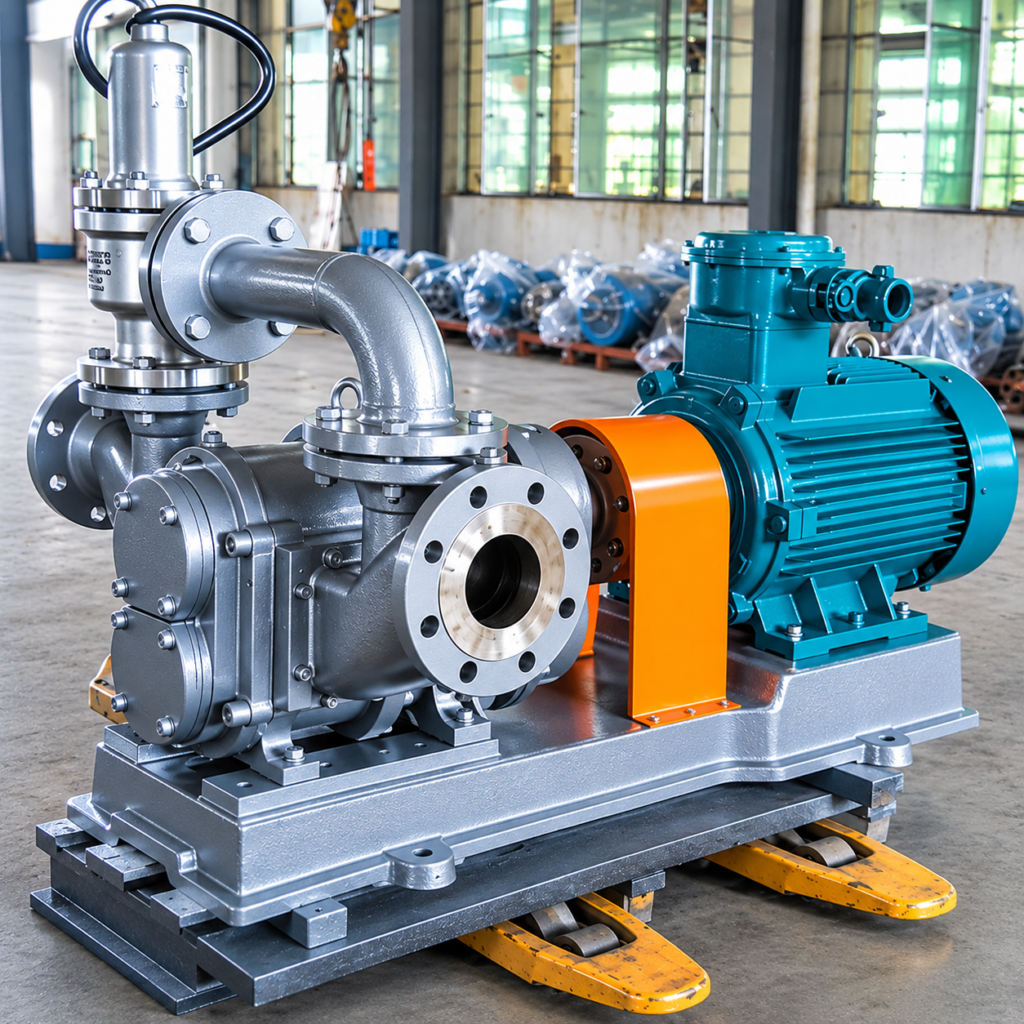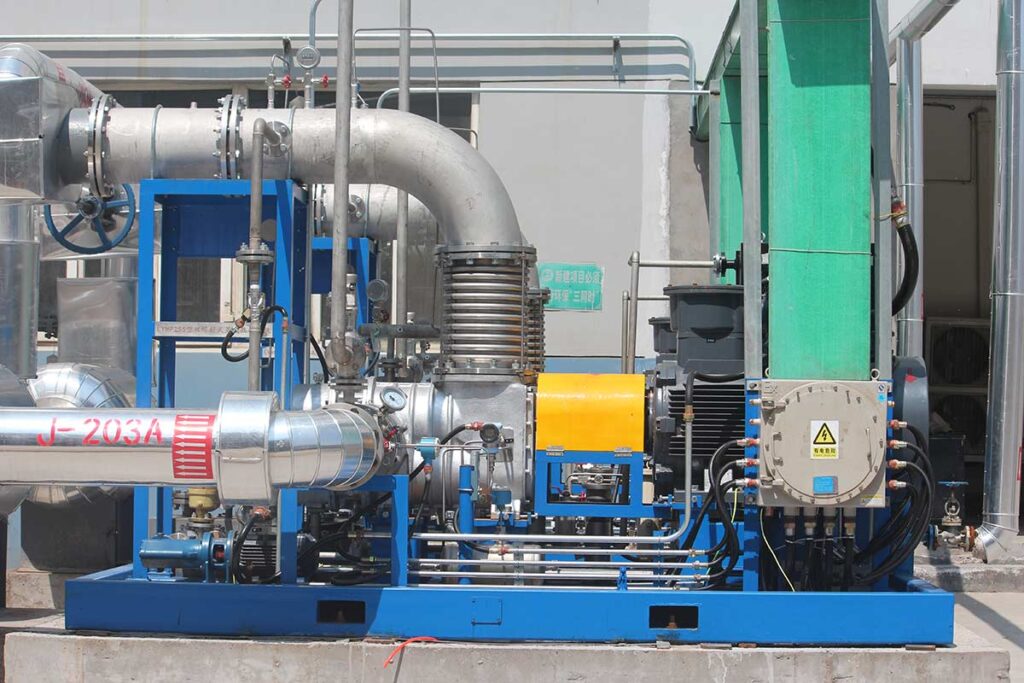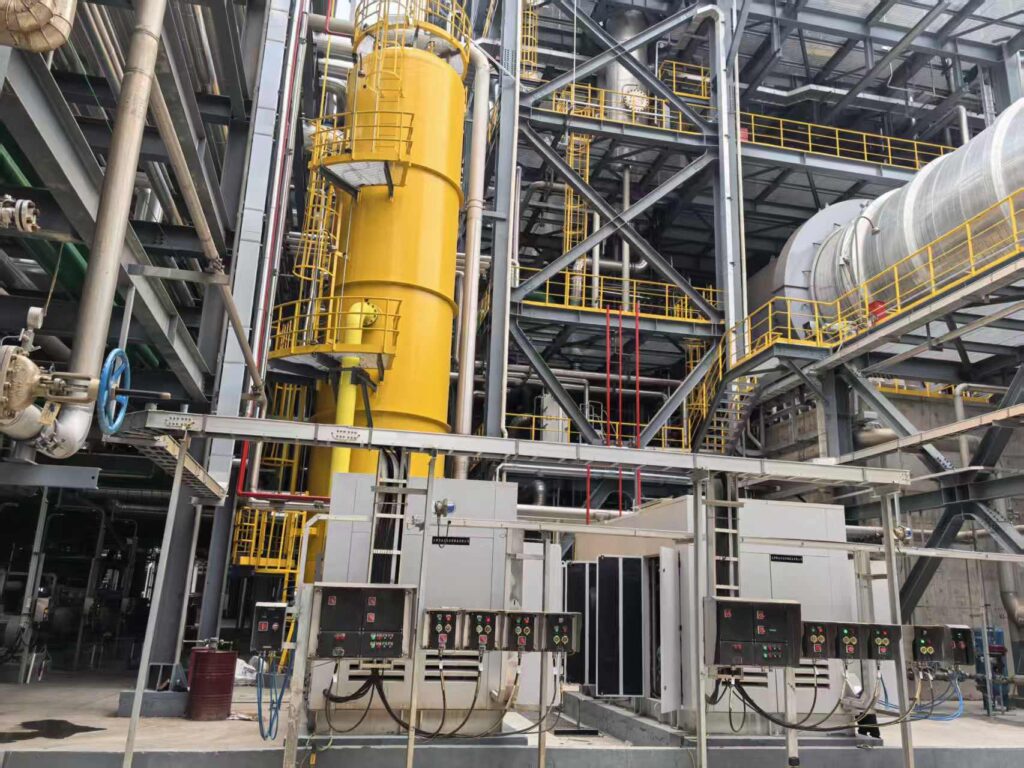
Con requisitos ambientales cada vez más estrictos, el control de los compuestos orgánicos volátiles (VOC) se ha convertido en un problema inevitable en el sector industrial. Los métodos de tratamiento convencionales suelen tener el desafío de equilibrar eficiencia y coste, mientras que una tecnología innovadora —la compresión de gas por doble tornillo sin aceite— está aportando soluciones revolucionarias para el control de los VOC gracias a sus ventajas únicas. No solo mejora la eficiencia de recuperación, sino que también logra una optimización significativa en términos de seguridad y costes operativos, convirtiéndola en un elemento clave de la producción ecológica.
Principio técnico y ventajas principales
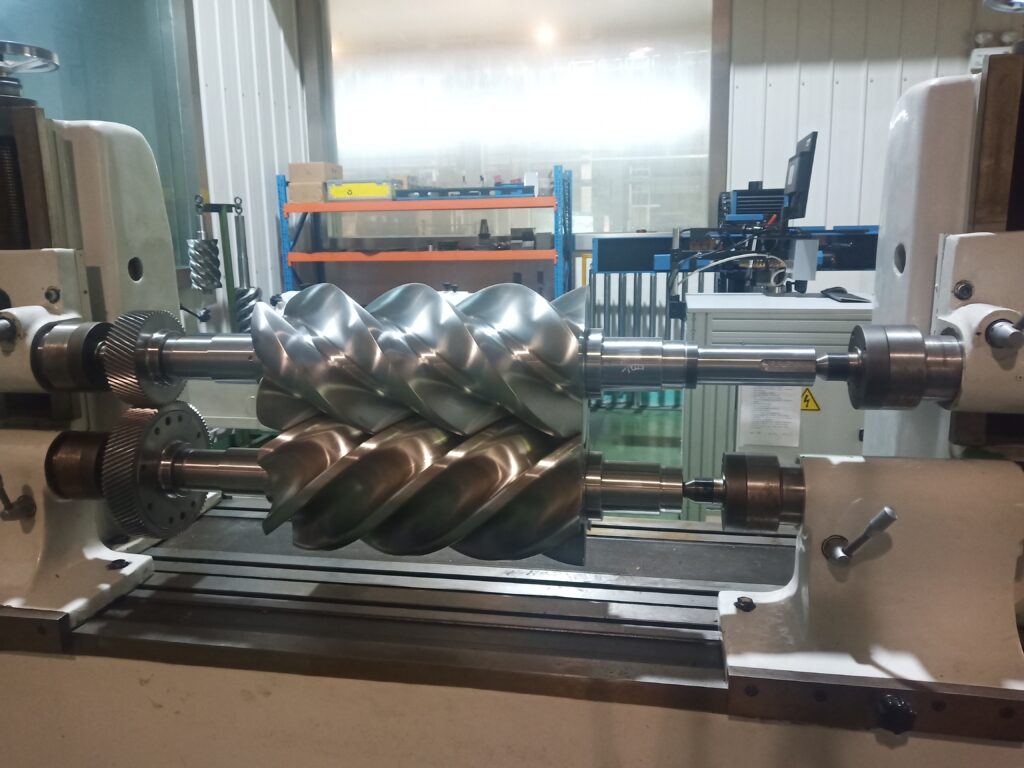
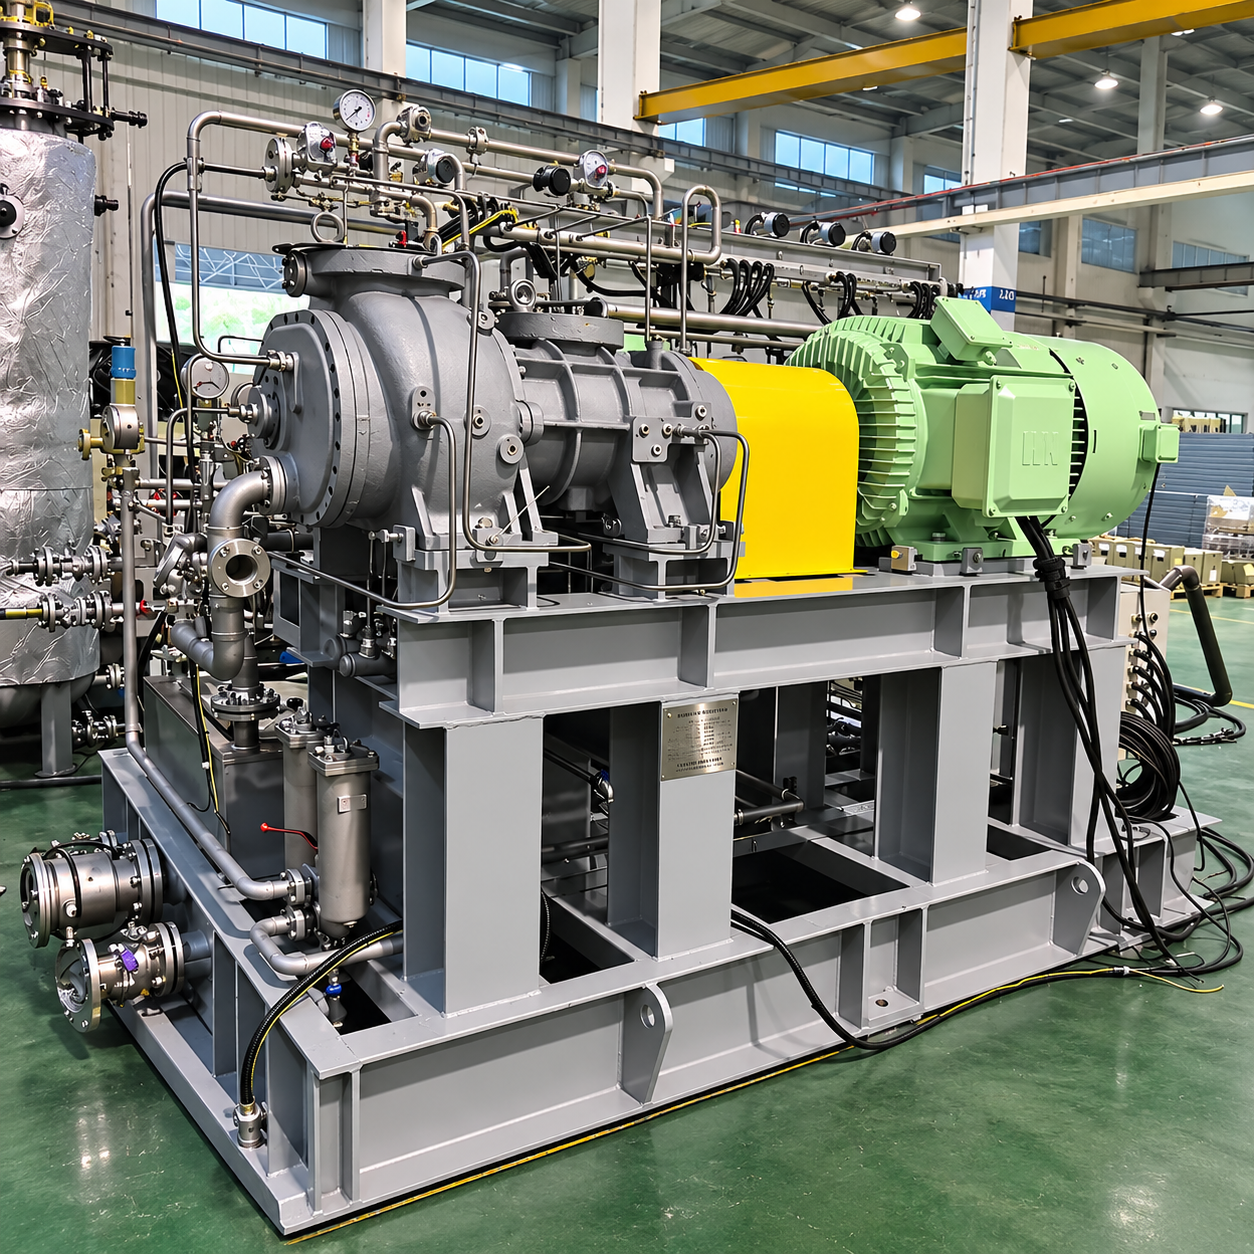
El núcleo del compresor de tornillo doble sin aceite seco radica en su diseño único de tornillos interconectados. A diferencia de los compresores convencionales que requieren aceite lubricante para la sellado y el enfriamiento, este no requiere aceite lubricante durante la compresión, logrando una compresión absolutamente libre de contaminantes del medio. Esta característica es crucial para el control de los contaminantes orgánicos volátiles (VOC), ya que evita completamente la contaminación del aceite del gas recuperado, garantizando la pureza de los procesos posteriores y el valor de los materiales recuperados.
En los procesos de tratamiento de los VOC, particularmente en las etapas de adsorción, recuperación de la condensación y otras, el escape de gas de alta concentración y bajo volumen a menudo necesita ser presurizado para una separación eficiente o una recuperación de la licuefacción. La tecnología de tornillos dobles sin aceite demostra múltiples ventajas en este sentido:
- Alta fiabilidad: Los engranajes de sincronización diseñados con precisión accionan los dos tornillos mediante una rotación sin contacto, lo que resulta en un desgaste mínimo y una larga vida útil.
- Excelente rendimiento medioambiental: El funcionamiento sin aceite evita la contaminación; el gas descargado es limpio, lo que lo hace particularmente adecuado para el manejo de disolventes orgánicos con un valor de recuperación.
- Ahorros energéticos excepcionales: El proceso de compresión interno puede optimizarse para adaptarse a diferentes condiciones de funcionamiento, con una alta eficiencia isotérmica y una reducción del consumo de energía del sistema.
- Alta adaptabilidad media: Capaz de manejar gases procesales inflamables, explosivos, corrosivos o que contengan trazas de gotículas líquidas, con una alta seguridad.
Aplicaciones clave en los sistemas de tratamiento de COV
En un proceso típico de tratamiento de los COV mediante la “recuperación por adsorción-desorción-condensación”, el compresor de gas de tornillo doble seco sin aceite desempeña el papel de “el corazón”. Su flujo de aplicación suele ser el siguiente:
- Concentración de adsorción: Los gases de escape de COV de gran volumen y baja concentración pasan a través de equipos de adsorción (por ejemplo, carbón activado, concentradores de rotor de zeolita) y son adsorbidos y concentrados.
- Desorción y presión: El adsorbente se desorbe con una corriente de aire caliente de bajo volumen, produciendo un gas de desorción de alta concentración y bajo volumen. En este punto, la presión del gas de desorción es relativamente baja y debe ser presurizada por el compresor de tornillo doble sin aceite seco.
- Recuperación de la condensación: El gas a alta concentración y bajo presión entra en un sistema de condensación (por ejemplo, un refrigerador criogénico). A medida que la presión aumenta, el punto de rocío de los componentes de los COV aumenta en consecuencia, permitiendo su licuefacción y recuperación a una temperatura más alta y con un menor consumo de energía, lo que mejora significativamente la eficiencia de recuperación y reduce el consumo de energía de la refrigeración.
Esta etapa de presión es fundamental para mejorar la tasa de recuperación y la economía de todo el sistema. Sin una compresión eficiente y limpia, los gases de alta concentración de COV no pueden condensarse ni licuarse de forma económica y eficiente.
Caso de estudio: Mejora de la eficiencia en la recuperación de disolventes en la industria química
Un importante fabricante de revestimientos para el mercado doméstico instaló un sistema de control y recuperación de COV en la parte final de su línea de producción. Inicialmente se adoptó un sistema convencional, pero la tasa de recuperación y la economía de funcionamiento no cumplieron las expectativas. Tras la puesta en marcha del sistema, se introdujo un compresor de gas de tornillo doble sin aceite seco en la parte final del proceso de desorción de gas para presurizar el gas mixto de alta concentración desorbedo de homologos y ésteres de benceno.
La reforma logró resultados significativos:
- Mayor tasa de recuperación: Debido a que se redujo el requisito de temperatura de condensación después de la compresión, la tasa de recuperación del sistema aumentó de aproximadamente un 65% a más del 92%.
- Menores costos operativos: El propio compresor es altamente eficiente y ahorra energía, reduciendo la demanda de capacidad del refrigerador criogénico y reduciendo el consumo total de energía en aproximadamente un 30%.
- Garantía de pureza del producto: El diseño sin aceite garantiza la pureza del solvente recuperado, que puede ser reutilizado directamente en la producción, lo que genera beneficios económicos adicionales.
- Mantenimiento sencillo: La estructura de tornillo sin aceite es sencilla y los intervalos de mantenimiento son largos, lo que reduce los costes totales durante el ciclo de vida del equipo.
Conclusión
En resumen, la tecnología de compresión de gas en proceso de tornillo doble sin aceite y sin aceite seco es mucho más que un simple equipo de transporte de gas; es una unidad técnica fundamental para lograr una recuperación eficiente, un ahorro de energía y una operación segura en los procesos modernos de tratamiento de COV. Con el avance de los objetivos de “duro carbono” y el aprofundamiento del concepto de reciclaje de recursos, esta tecnología —caracterizada por la limpieza, alta eficiencia y fiabilidad— desempeñará un papel insubstituible en más campos que involucran emisiones y recuperación de COV, como la petroquímica, la química, el revestimiento y la impresión, impulsando la protección ambiental industrial hacia una calidad más alta y mayores beneficios.